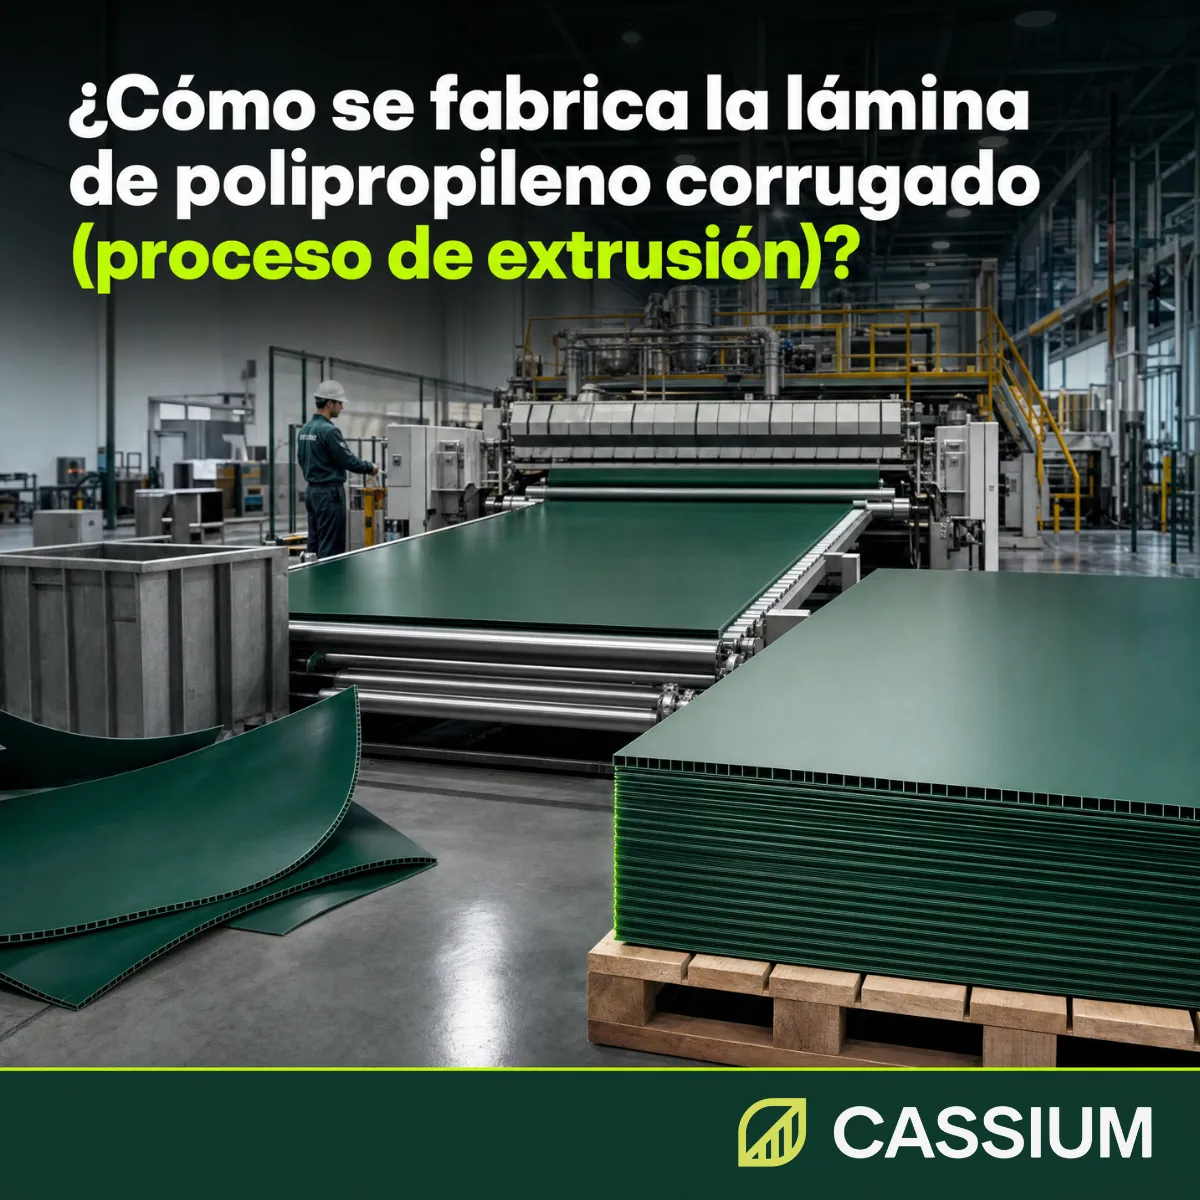
La lámina de polipropileno corrugado se fabrica por extrusión: la resina se funde, pasa por un dado de doble pared, se calibra, se enfría de forma controlada y se corta. Cada etapa define calibre, gramaje, planitud y rigidez.
La lámina empieza a fallar o a funcionar antes de entrar a la extrusora
Cuando se habla de extrusión se piensa en la máquina, pero la primera decisión del proceso ocurre en la mezcla. En la tolva de alimentación entra polipropileno en forma de pellet, y junto con él se dosifican los componentes que definen la variante: el concentrado de color, el aditivo retardante a la UV para intemperie, el aditivo antiestático de la lámina ESD, la fibra de agave de la versión bio-based o el retardante a la flama cuando la aplicación lo exige. Todo eso se incorpora en la masa del material y viaja con la lámina durante toda su vida útil.
Dosificación: la proporción que decide si dos lotes salen iguales
Un aditivo mal dosificado produce una lámina que se ve correcta y se comporta distinto. Con poco estabilizador UV, la lámina se cristaliza antes de tiempo al sol; con un concentrado de color irregular, aparecen vetas de tono que el cliente final detecta en su primera inspección; con una proporción variable de material recuperado, la rigidez cambia de una tarima a otra. Por eso la dosificación se controla por peso y se registra por corrida, y por eso la receta de cada variante queda documentada antes de arrancar la línea.
Material recuperado: qué vuelve al proceso y con qué control
Toda planta de extrusión genera recortes de orilla, material de arranque de línea y piezas fuera de especificación. En Cassium ese material sobrante se tritura y reingresa al proceso productivo en una proporción controlada, de modo que el recorte se convierte en lámina nueva y deja de ser basura industrial. La diferencia frente al reciclado de origen desconocido está en la trazabilidad: sabemos qué resina es, de qué variante salió y en qué proporción regresa a la mezcla.
Del husillo al dado: el tramo donde un error se vuelve permanente
Una vez dosificada, la mezcla baja al cilindro de la extrusora, donde un husillo la transporta, la funde y la homogeniza. Lo que ocurra en esos metros de recorrido queda congelado en la lámina, porque después del dado ya no hay forma de corregir una mezcla mal fundida.
Fusión por zonas: temperatura y presión estables
El cilindro trabaja con varias zonas de calentamiento, cada una con su propia temperatura de control, y el husillo aporta el resto del calor por fricción al comprimir el material. El objetivo es entregar al dado un polipropileno fundido de viscosidad uniforme y a presión constante. Cuando la temperatura oscila o la presión pulsa, el flujo que llega al dado cambia de un segundo a otro, y eso se traduce en variaciones de espesor a lo largo de la lámina que el vernier detecta como calibre irregular y que tu operador de troquel detecta como piezas que no asientan igual.
Filtrado: lo que se detiene antes de llegar al dado
Antes del dado, el material fundido atraviesa una malla que retiene partículas sin fundir, contaminantes o grumos de aditivo mal dispersado. Una partícula que logra pasar se convierte en un punto débil dentro de una nervadura, o en un grano visible en la cara que arruina una impresión. El cambio oportuno de mallas es una de esas tareas de mantenimiento que el cliente nunca ve y que explica buena parte de la diferencia entre la lámina de un fabricante y la de otro.
El dado de perfil: repartir el flujo de orilla a orilla
El dado es la pieza que da forma a la doble pared: el fundido sale por una abertura con el perfil de las dos caras y de las nervaduras que las unen, en una banda continua del ancho de la lámina. Su reto principal es repartir el flujo de manera pareja en todo el ancho. Si el centro recibe más material que los extremos, la lámina sale más gruesa al centro y más delgada en las orillas, y esa diferencia aparece después como piezas que pesan distinto según la parte de la hoja de la que se cortaron.
Calibración y enfriamiento: los metros donde nace o se evita la lámina torcida
Al salir del dado, la banda todavía está blanda y sin su forma final. Las siguientes etapas fijan el calibre, retiran el calor y deciden si la lámina va a quedarse plana en tu almacén o va a arquearse días después, como en la corrida de separadores del inicio.
El calibrador: donde se fija la distancia entre caras
La banda caliente entra a un calibrador que sostiene las dos caras contra sus placas mientras el material empieza a solidificar. Ahí se define el calibre final de la lámina, de dos a seis milímetros. Si las placas pierden el paralelismo o el enfriamiento dentro del calibrador es desigual entre la cara superior y la inferior, la lámina sale con el calibre correcto y con una tensión interna distinta en cada cara.
Enfriamiento asimétrico y tensiones internas
El polipropileno se contrae al enfriarse. Cuando una cara se enfría más rápido que la otra, cada una se contrae en un momento distinto, y la diferencia queda atrapada en el material como tensión interna. Esa tensión puede tardar horas o días en manifestarse, sobre todo cuando la lámina se corta en piezas pequeñas o recibe calor en el almacén. Una línea bien ajustada enfría las dos caras de forma simétrica y da al material el tiempo necesario para estabilizarse antes del corte. La lámina que se arqueó en la corrida de separadores cumplía calibre y gramaje; su defecto venía de una historia térmica mal controlada.
El jalador: la velocidad que define el gramaje
Después del enfriamiento, un tren de rodillos jala la banda a velocidad constante. Esa velocidad, combinada con la cantidad de material que entrega la extrusora, determina cuánto polipropileno queda en cada metro cuadrado. Con el mismo dado y el mismo calibre, un jalador más rápido estira el material y deja caras y nervaduras más delgadas; uno más lento deja más masa. Así se fabrica un mismo calibre en distintos gramajes, y así también se adelgaza una lámina para bajar su precio sin que el vernier lo note. En nuestra planta el gramaje se controla por lote y se verifica pesando muestras de medida conocida.
Acabado, corte e inspección: lo que separa una banda continua de un lote aceptable
En este punto la banda ya tiene calibre, gramaje y forma estable. Falta prepararla para su uso final, cortarla a la medida y comprobar que el lote cumple lo que se prometió en la cotización.
Tratamiento corona: la superficie que ancla la tinta
El polipropileno tiene una superficie de baja energía que rechaza la mayoría de las tintas. Cuando la lámina se va a imprimir, para señalización, publicidad o identificación de empaque, se aplica el tratamiento corona, una descarga eléctrica que modifica la superficie y permite que la tinta se ancle. Una lámina sin tratamiento acepta la impresión en el momento y la pierde con el primer roce o la primera lavada. Por eso el tratamiento se pide desde la cotización, igual que el calibre y el color.
Refilado y corte a la medida
La banda se refila en las orillas para dejar el ancho exacto y se corta en sentido transversal al largo requerido. La medida estándar que sale de nuestra planta es de 1.22 por 2.44 metros, y fabricamos también a la orden en cualquier largo y ancho dentro del rango de 2 a 6 mm. El corte a la medida desde la extrusión reduce la merma en tu planta, porque recibes la hoja que tu troquel necesita en lugar de una que tu equipo tenga que recortar.
Verificación por lote bajo ISO 9001
Antes de que un lote salga a tarima, se revisa el calibre en varios puntos del ancho, se pesa una muestra para confirmar el gramaje, se inspecciona la planitud y se compara el color contra el patrón aprobado, y todo queda registrado con la identificación de la corrida. Nuestro sistema de calidad está certificado bajo ISO 9001 en todos los procesos, desde que entra la resina hasta que sale tu pedido, y esos registros permiten rastrear cualquier desviación hasta la etapa exacta del proceso donde ocurrió.
Lo que el proceso te revela cuando evalúas a un proveedor
Conocer las etapas de la extrusión te da otra forma de evaluar lámina. Además de comparar precio y calibre, puedes preguntar cómo se dosifican los aditivos, cómo se controla el gramaje, cómo se enfría la lámina y qué registros quedan de cada corrida. Un fabricante con extrusión propia contesta esas preguntas con datos de su línea; un intermediario tiene que trasladarlas a una planta que tampoco conoce.
En Cassium extruimos en nuestra planta de 5,000 metros cuadrados en Santa Catarina, Nuevo León, con extrusión, corte, ultrasonido y almacén bajo el mismo techo. Si quieres conocer el proceso antes de tu primera orden, puedes visitar la planta: ves la extrusión en vivo, el control de calidad y hablas directo con el equipo que fabrica tu lámina.
Si una lámina que cumplía calibre y gramaje se arqueó, se manchó o perdió la impresión en tu planta, el origen casi siempre está en una etapa de la extrusión que nadie te explicó. En Cassium fabricamos cada lote en nuestra propia línea, con registros por corrida bajo ISO 9001, y te enviamos muestra física antes de que comprometas volumen. Conoce el proceso, las variantes y los calibres en https://cassium.com.mx